Alumínium alkatrész felületkezelésénél két megoldás kerül leggyakrabban szóba: a passziválás (konverziós réteg) és az anodizálás. Gyakran ugyanazzal a kérdéssel keresnek minket – „melyik a jobb?” –, pedig a kettő nem ugyanazt a problémát oldja meg. Ebben a cikkben egymás mellé tesszük őket, hogy a konkrét alkalmazás alapján tudjon dönteni.
Passziválás: vékony konverziós réteg
A passziválás során vegyi úton, áram nélkül alakul ki a védőréteg: a fürdő reagál az alumínium felületével, és szabályozott vastagságú konverziós réteget képez. Ez a réteg rendkívül vékony, jellemzően a mikrométer töredéke, ezért a méretek gyakorlatilag változatlanok maradnak. Fő erőssége a kiváló festék- és ragasztótapadás, valamint az, hogy megőrizheti a felület elektromos vezetőképességét. Ma túlnyomórészt krómmentes, titán- és cirkónium-alapú változatait alkalmazzák.
Anodizálás: elektrokémiai oxidréteg
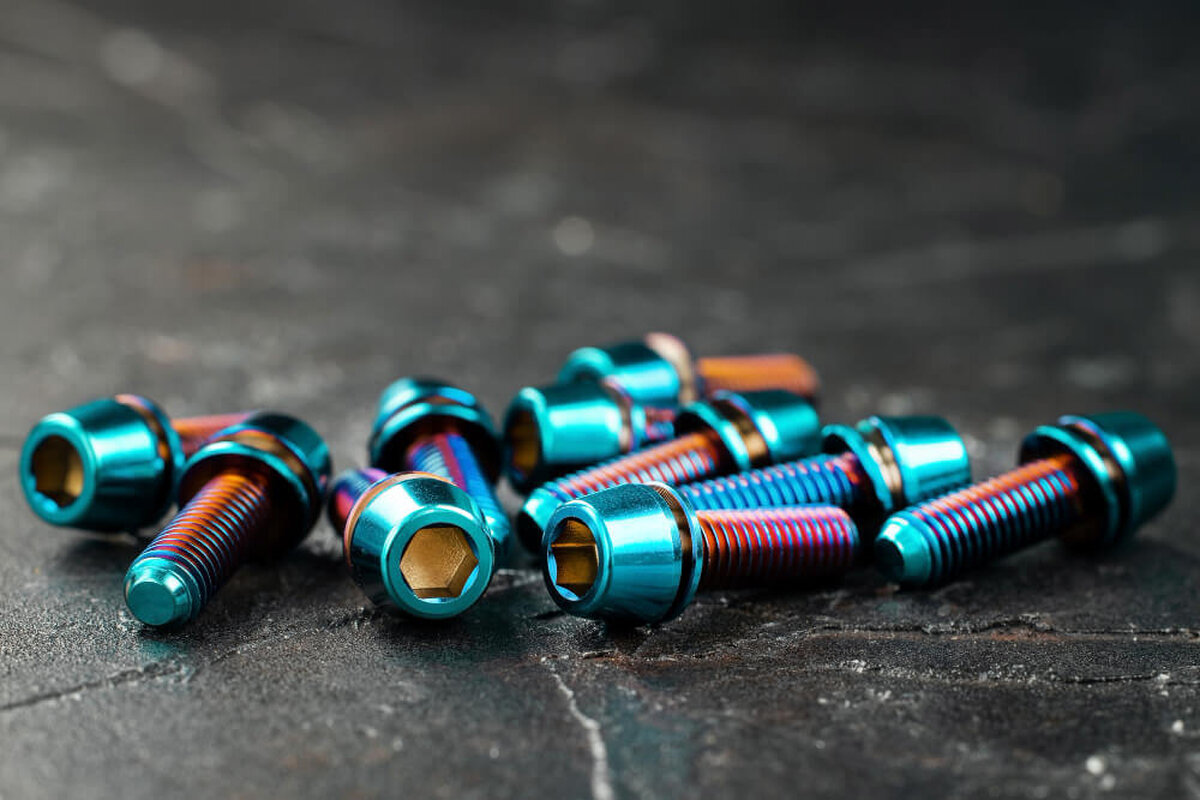
Az anodizálás elektrokémiai folyamat: az alumínium alkatrész az anód, és az áram hatására a felületén szabályozott, kemény oxidréteg épül fel. Ez a réteg lényegesen vastagabb, jellemzően 5–25 µm, dekoratív célra pedig színezhető is. Az oxidréteg kemény és kopásálló, viszont elektromosan szigetel, és a rétegfelépülés miatt a méretek mérhetően változnak – ezt tűrésnél figyelembe kell venni.
A legfontosabb különbségek
• Rétegvastagság: passziválás a µm töredéke, anodizálás jellemzően 5–25 µm.
• Méretváltozás: passziválásnál elhanyagolható, anodizálásnál számolni kell vele.
• Kopásállóság: az anodizált réteg lényegesen keményebb.
• Elektromos vezetőképesség: passziválással megőrizhető, anodizálás szigetel.
• Festéktapadás: mindkettő jó alap, a passziválás erre optimalizált.
• Megjelenés: az anodizálás színezhető és dekoratív, a passziválás jellemzően nem.
• Költség és átfutás: a passziválás egyszerűbb, gyorsabb és általában kedvezőbb.
Mikor válassza a passziválást?
Ha az alkatrész festés, porszórás vagy ragasztás előtti előkezelést igényel, a passziválás a helyes választás – erre a célra fejlesztették. Ugyanez igaz akkor is, ha az elektromos vezetőképesség vagy a földelési pont megtartása követelmény, például elektronikai házaknál és hűtőbordáknál. Szűk tűrésű, megmunkált alkatrészeknél szintén a passziválás mellett szól, hogy nem befolyásolja a méreteket.
Mikor válassza az anodizálást?
Ha a felületnek önmagában kell tartósnak lennie – festés nélkül, kopásnak és karcolásnak kitéve –, az anodizálás a jobb megoldás. Ide tartoznak a látható építészeti profilok, a kézzel fogott termékalkatrészek, a sportszerek és minden olyan eset, ahol dekoratív, színezett, mégis kemény felületet szeretne. Ahol a mechanikai igénybevétel kiemelt, ott a kemény anodizálás lényegesen nagyobb kopásállóságot ad.
Kombinálhatók?
Ugyanazon a felületen nem, hiszen mindkettő a fém felületét alakítja át, és az egyik réteg kizárja a másikat. Egy összetett alkatrészen viszont előfordulhat szelektív megoldás: a látható, kopásnak kitett felület anodizált, míg a ragasztási vagy földelési pont passzivált vagy maszkolt marad. Ez költséges és gondos tervezést igényel, de bizonyos ipari alkalmazásokban indokolt.
Amit mindkét esetben adjon meg
• Az alumínium ötvözet pontos típusát – a réz- és szilíciumtartalom mindkét eljárás eredményét befolyásolja.
• A felület funkcióját: festés alá kerül, látható lesz, vagy elektromos érintkező?
• A kritikus tűréseket és a maszkolandó felületeket.
• Az elvárt korrózióállóságot, ha van előírás (például ISO 9227 szerinti óraszám).
Összefoglalás
A passziválás akkor a jó választás, ha vékony, méretkímélő réteg kell festés, ragasztás vagy vezetőképesség megtartása mellett. Az anodizálás akkor, ha a felületnek önmagában kell kopásállónak és dekoratívnak lennie. A döntés tehát nem minőségi, hanem funkcionális kérdés. Ha bizonytalan, keresse fel szakembereinket – az ötvözet és a felhasználás ismeretében pontos javaslatot adunk.